Programmable Logic Controller (PLC) adalah komputer industri khusus yang dirancang untuk memantau dan mengendalikan proses manufaktur, mesin otomatis, serta infrastruktur industri yang kompleks.
Saat ini, PLC mengelola operasional di hampir setiap sektor, termasuk pembangkit listrik, fasilitas pemrosesan kimia, sistem konveyor, lini produksi makanan, hingga pabrik perakitan otomotif.
Memahami Fungsionalitas PLC dan Soft-Wiring
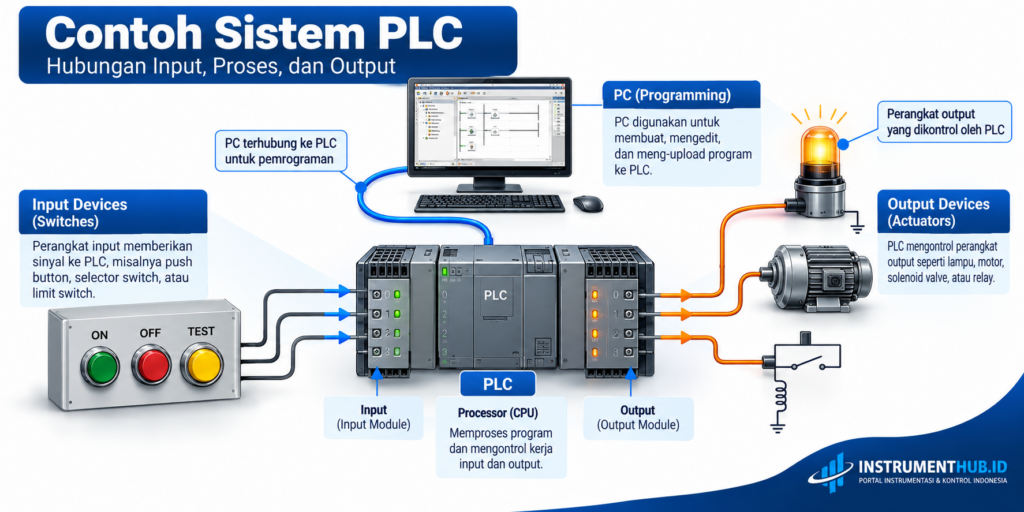
Pada arsitektur kontrol tradisional, perangkat dihubungkan secara fisik (hard-wired) langsung satu sama lain untuk menentukan logika operasionalnya. Sebaliknya, sistem PLC mengarahkan seluruh koneksi lapangan langsung melalui pengontrol itu sendiri, menggantikan interkoneksi fisik dengan logika perangkat lunak—konsep ini dikenal sebagai soft-wiring.
Dengan menghubungkan peralatan secara langsung ke PLC, program kontrol internal membentuk hubungan fungsional antar komponen tanpa memerlukan pengabelan ulang secara fisik.
Pendekatan berbasis program ini memberikan fleksibilitas luar biasa, memungkinkan penyesuaian alur kerja operasional secara cepat serta mengurangi waktu dan biaya yang dibutuhkan untuk rekonfigurasi sistem.
Contoh: Integrasi Tombol Tekan dan Motor
Pertimbangkan skenario di mana tombol tekan mengendalikan sebuah motor. Pada konfigurasi tradisional, sakelar dihubungkan secara kabel langsung ke koil motor.
Dalam sistem berbasis PLC, baik tombol tekan maupun motor terhubung langsung ke antarmuka PLC, dan logika perangkat lunak menyelesaikan rangkaian tersebut secara virtual.
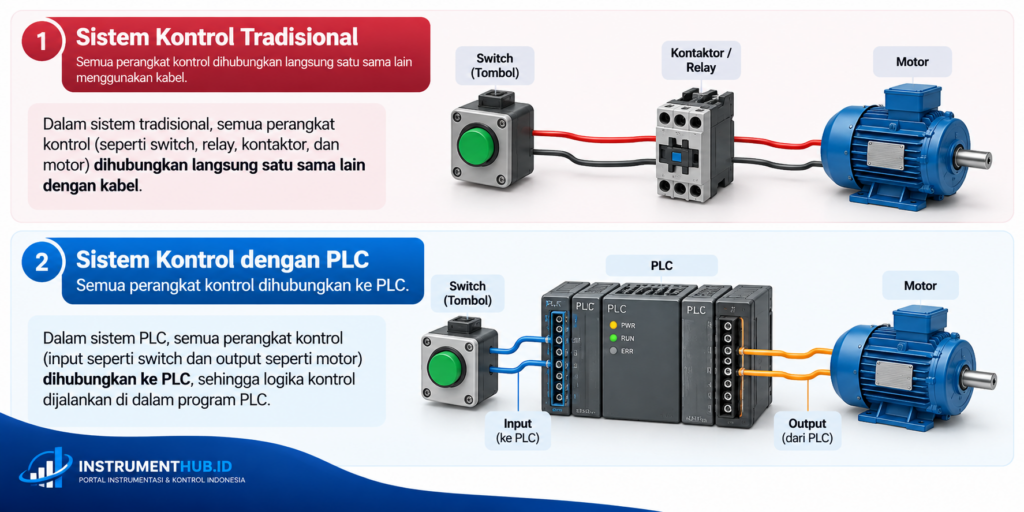
Struktur soft-wired ini menawarkan keuntungan operasional yang signifikan. Jika kebutuhan sistem berubah, mengubah perilaku peralatan cukup dilakukan dengan memperbarui program kontrol tanpa harus mengutak-atik pengabelan fisiknya.
Contoh: Pengabelan Ulang vs. Pemrograman Ulang
Jika dua tombol (PB1, PB2) dan dua lampu indikator (PL1, PL2) dikonfigurasikan sedemikian rupa sehingga PB1 mengaktifkan PL1 dan PB2 mengaktifkan PL2, menukar fungsinya pada sistem tradisional memerlukan pengabelan ulang manual.
Dengan PLC, pergeseran logika ini dapat dilakukan dengan mudah cukup dengan mengedit beberapa baris kode pada perangkat lunak kontrol.
Keunggulan Utama Teknologi PLC
PLC modern menawarkan berbagai keunggulan utama dibandingkan sistem berbasis relai tradisional:
- Keandalan & Daya Tahan Tinggi: Dirancang untuk beroperasi secara handal di lingkungan industri yang berat dengan komponen solid-state.
- Ukuran Kompak: Menghemat ruang fisik secara signifikan dibandingkan panel relai yang besar.
- Kemampuan Pemrosesan Lanjutan: Mampu melakukan perhitungan matematis kompleks, pencatatan data (data logging), dan tugas jaringan.
- Efisiensi Biaya & Perawatan: Mengurangi biaya instalasi, mempermudah pemecahan masalah (troubleshooting), dan meminimalkan waktu henti (downtime) sistem.
- Skalabilitas & Ekspansi Modular: Mudah diperluas untuk mengakomodasi sensor, aktuator, dan modul kontrol tambahan.
Arsitektur Dasar PLC
Arsitektur standar PLC terdiri dari dua elemen operasional utama:
- Central Processing Unit (CPU): Mengeksekusi logika program dan mengelola komunikasi sistem.
- Sistem Input/Output (I/O): Terhubung langsung dengan perangkat lapangan untuk menerima sinyal dan menggerakkan perangkat output.
1. Central Processing Unit (CPU)
Central Processing Unit (CPU) berfungsi sebagai pusat pengambilan keputusan pada sistem. CPU mengambil, mendekode, dan memproses instruksi saat mengeksekusi program yang tersimpan di dalam memori PLC.
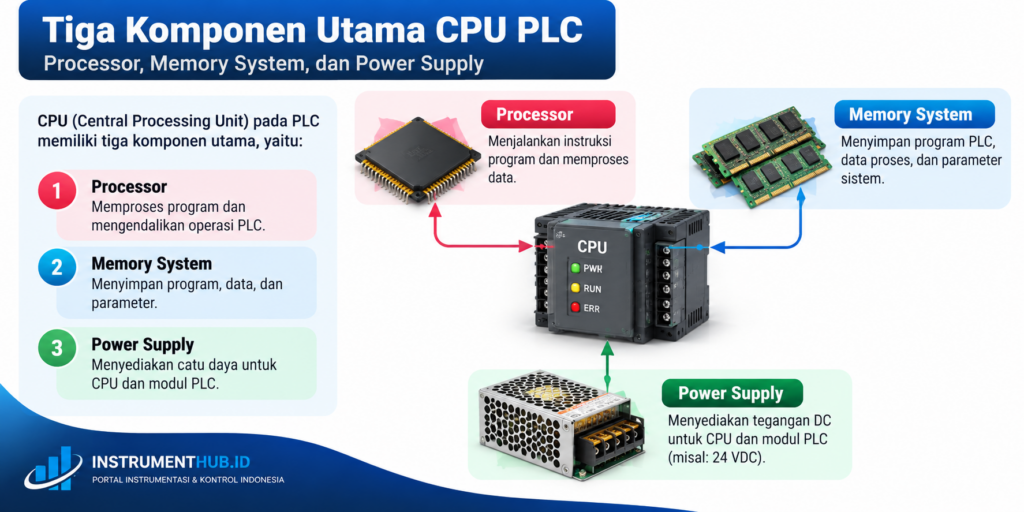
CPU terdiri dari tiga komponen utama:
- Prosesor: Mendekode dan mengeksekusi kumpulan instruksi serta melakukan komputasi logika.
- Sistem Memori: Menyimpan kode pengguna, logika operasional, dan data proses secara real-time.
- Catu Daya (Power Supply): Mengubah daya listrik eksternal menjadi tegangan teratur yang presisi yang dibutuhkan oleh komponen elektronik internal.
2. Sistem Input/Output (I/O)
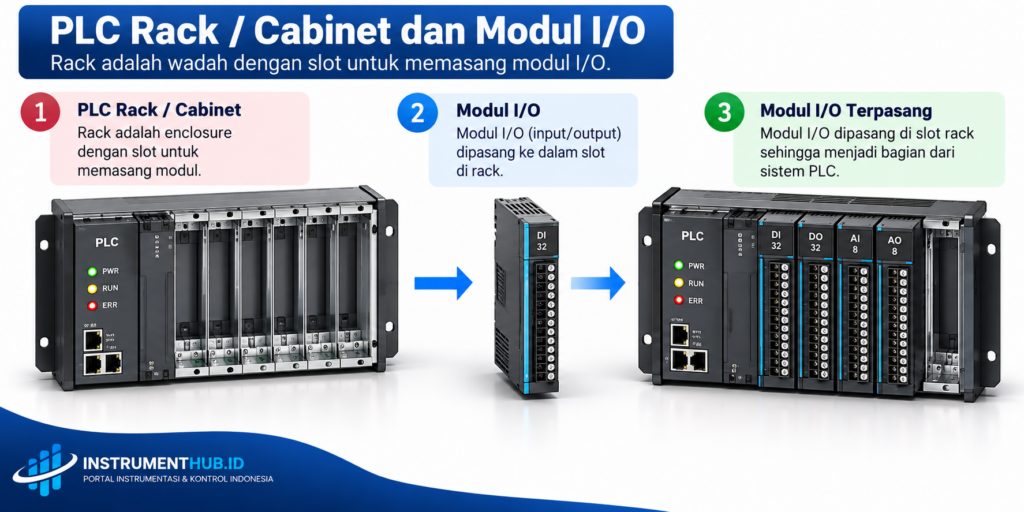
Sistem I/O menyediakan konektivitas fisik yang diperlukan untuk menghubungkan peralatan lapangan dengan prosesor:
- Rak / Backplane: Rangka fisik dan struktur bus tempat modul terpasang serta jalur untuk menyalurkan sinyal daya dan data.
- Modul I/O: Kartu terminal yang mengubah sinyal lapangan menjadi data digital untuk CPU, dan sebaliknya.
Pada model PLC ringkas (compact), sasis, CPU, dan modul I/O terintegrasi ke dalam satu casing yang padu.
Perangkat Input dan Output
Perangkat keras lapangan yang terhubung ke PLC terbagi menjadi dua klasifikasi utama:
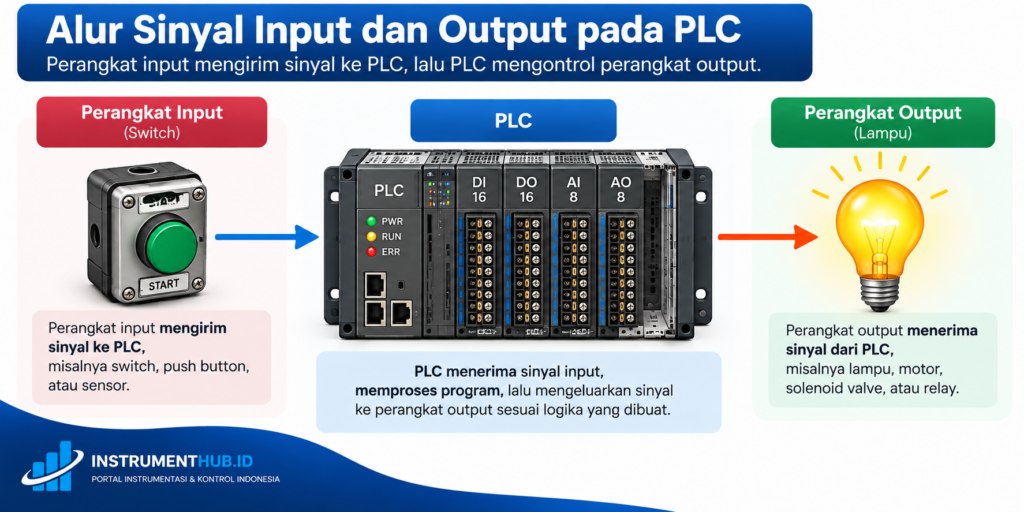
- Input: Perangkat yang mendeteksi kondisi proses dan mengirimkan sinyal ke PLC (misalnya sakelar, tombol tekan, sensor).
- Output: Aktuator dan indikator yang menjalankan aksi sesuai instruksi PLC (misalnya katup kontrol, motor, alarm, lampu status).
Contoh: Sakelar Lampu dan Armatur Lampu
Bayangkan sakelar lampu dan armatur lampu biasa: sakelar bertindak sebagai input yang mengirimkan data perintah status, sedangkan lampu berfungsi sebagai output yang menjalankan perintah tersebut.
Ketika diintegrasikan ke dalam sistem PLC, menekan sakelar akan memberi tahu pengontrol, yang kemudian mengevaluasi logika sebelum mengalirkan daya ke jalur output untuk menyalakan lampu.
Sinyal Diskrit vs. Analog
Perangkat mentransmisikan informasi proses melalui dua format sinyal utama:
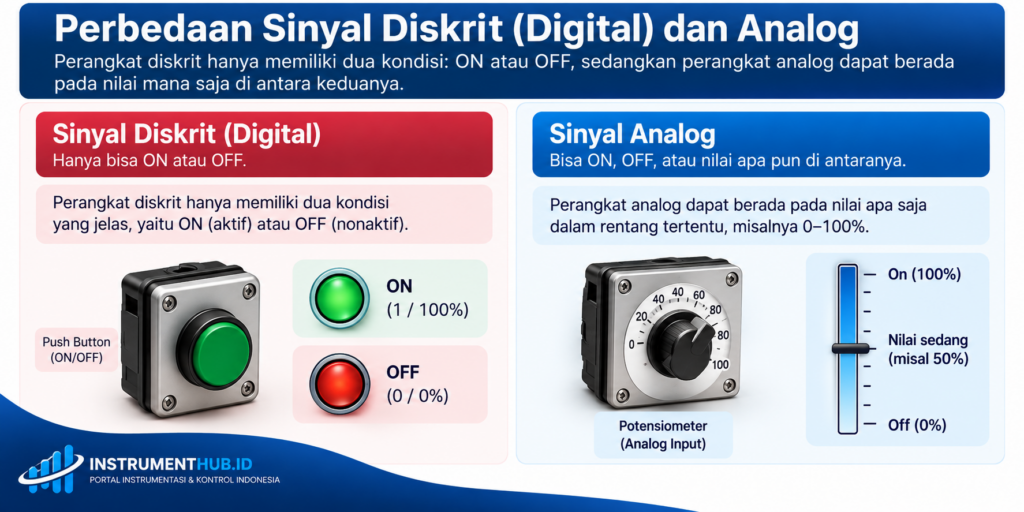
- Sinyal Diskrit: Input/output biner dengan dua kondisi (ON/OFF, 1/0), seperti tombol tekan standar dan limit switch.
- Sinyal Analog: Sinyal kontinu dan bervariasi yang mewakili pengukuran dalam suatu spektrum (misalnya pengukur suhu, pengukur aliran/flow meter, katup modulasi).
Untuk menjembatani format-format ini, modul I/O khusus mengonversi berbagai jenis sinyal menjadi format digital standar untuk diproses.
Program Kontrol dan Siklus Scan
Program kontrol menentukan bagaimana PLC merespons kondisi input. Dirancang oleh insinyur kontrol, program ini mencakup logika untuk pewaktu (timer), pencacah (counter), perhitungan matematis, dan pengambilan keputusan otomatis.
Logika Program: Kontak dan Koil
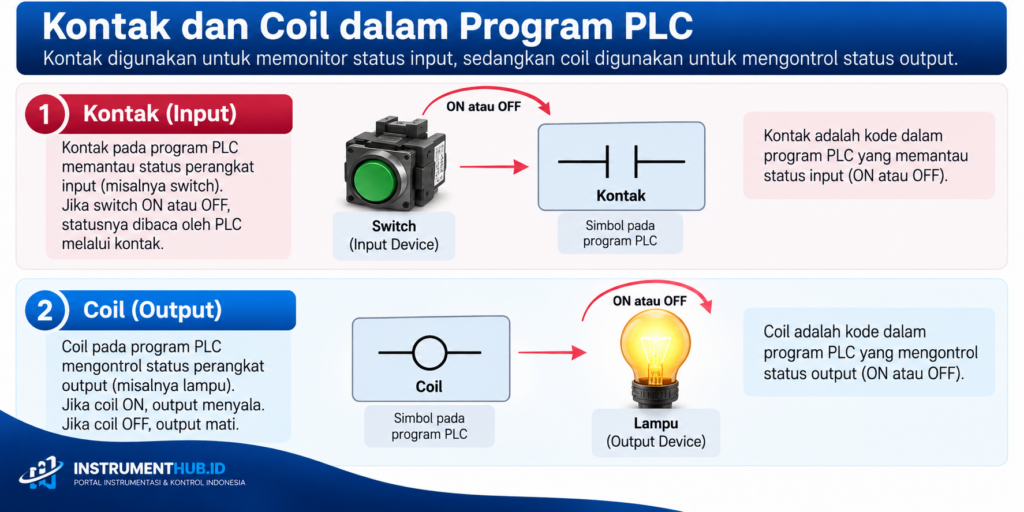
Dalam pemrograman logika tangga (ladder logic) dasar, instruksi kontrol bergantung pada dua struktur utama:
- Kontak (Contact): Instruksi yang memantau status input untuk mengevaluasi logika kondisional.
- Koil (Coil): Instruksi yang mengontrol dan memperbarui status daya/aktivasi perangkat output.
Siklus Scan Berkelanjutan
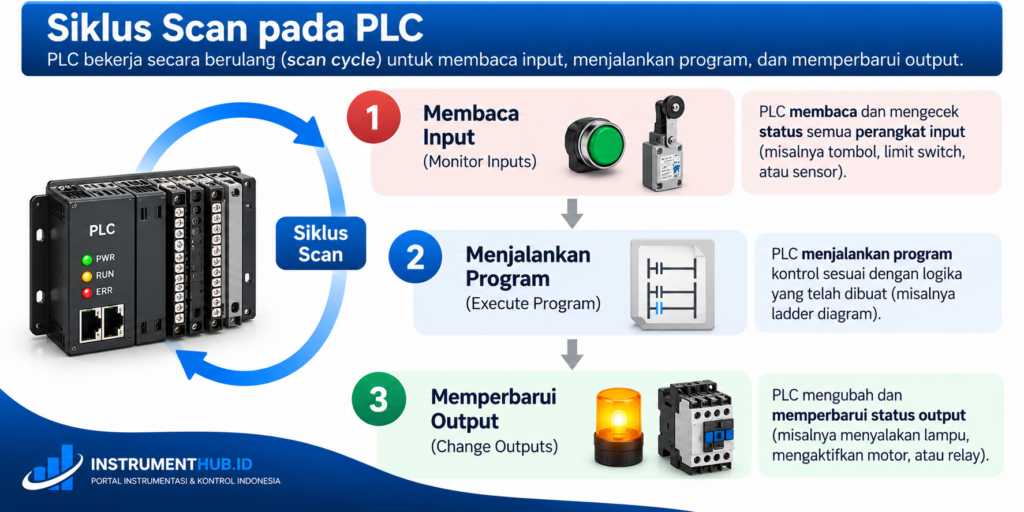
PLC menjalankan operasional secara sistematis melalui proses tiga tahap berulang yang dikenal sebagai Siklus Scan (Scan Cycle):
- 1. Membaca Input: Mengambil sampel nilai sinyal dari sensor dan sakelar input yang terhubung.
- 2. Mengeksekusi Logika Program: Menjalankan program kontrol baris demi baris menggunakan nilai input saat ini.
- 3. Memperbarui Output: Menuliskan status operasional terbaru ke perangkat keras output yang terhubung.
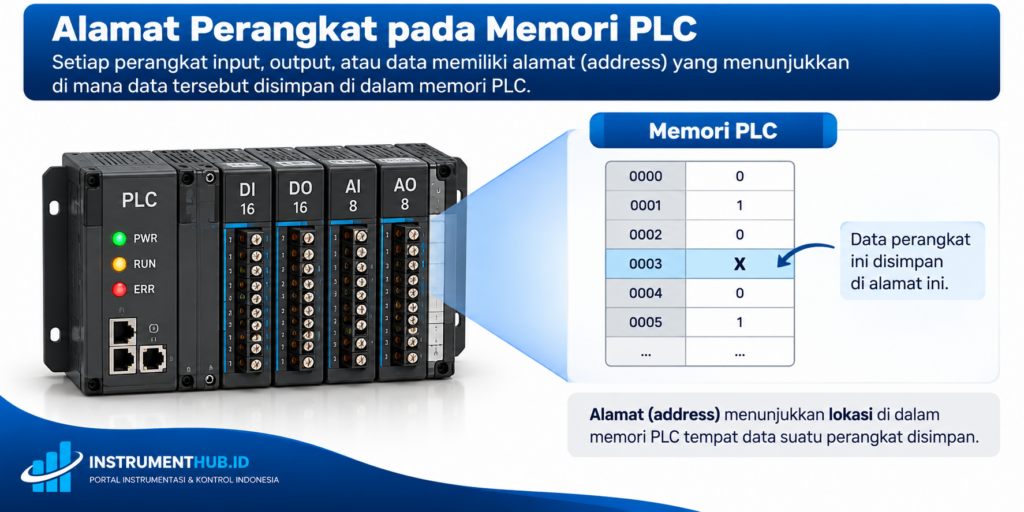
Memori dan Pengalamatan PLC
Untuk memetakan input, output, dan register internal selama siklus scan, PLC menggunakan sistem pengalamatan (addressing system) yang terstruktur. Setiap titik memiliki lokasi memori yang unik, memungkinkan prosesor membaca atau menulis data secara instan.
Kesimpulan
Programmable Logic Controller merupakan tulang punggung otomatisasi industri modern. Dengan menggabungkan perangkat keras yang tangguh, logika soft-wiring yang fleksibel, dan pemindaian siklus yang berkelanjutan, PLC menghadirkan kontrol yang efisien, terukur, dan handal di seluruh lingkungan otomatisasi yang kompleks.

Tulis Komentar
Bagikan pertanyaan, pengalaman, atau tambahan informasi yang relevan dengan artikel ini.